Фрезерный станок с ЧПУ 1325 — какой выбрать для мебельного производства?
Как выбрать станок ЧПУ 1325 для мебели: рабочее поле, вакуум, шпиндель, аспирация, раскрой полного листа, производительность и комплектация.
Формат 1325 выбирают не из-за привычного индекса, а потому что на поле помещается стандартный лист 1250×2500 мм с технологическим запасом. Для мебельного цеха это влияет на раскладку, число перестановок и загрузку оператора.
Окончательный выбор подтверждают на своей детали и считают по выпуску годных изделий, а не по одной паспортной цифре.
Поле
Лист должен помещаться с припуском и доступом к нулю.
Фиксация
Вакуум удерживает крупные и мелкие детали по-разному.
Поток
Станок связывают с раскладкой, маркировкой и сборкой.
Почему 1325 стал мебельным форматом
Стандартный лист можно обрабатывать за одну установку. Это уменьшает ручную разметку и риск ошибки при перестановке, но требует места для загрузки и разгрузки.
Измерьте не только станок, но и проходы, склад листов, зону тележки, аспирацию и электрический шкаф. Нарисуйте движение материала по цеху.
Правильная планировка сокращает непроизводительное время. Иногда дополнительный метр прохода даёт больше выпуска, чем прибавка скорости шпинделя.
Сделайте план помещения в масштабе и проиграйте загрузку полного листа двумя людьми и одним оператором.
Для темы «Почему 1325 стал мебельным форматом» заранее выберите измеримый критерий: размер, время цикла, качество кромки или стабильность серии. Запишите материал, инструмент и режим, чтобы вывод можно было проверить.
Вакуумный стол и малые детали
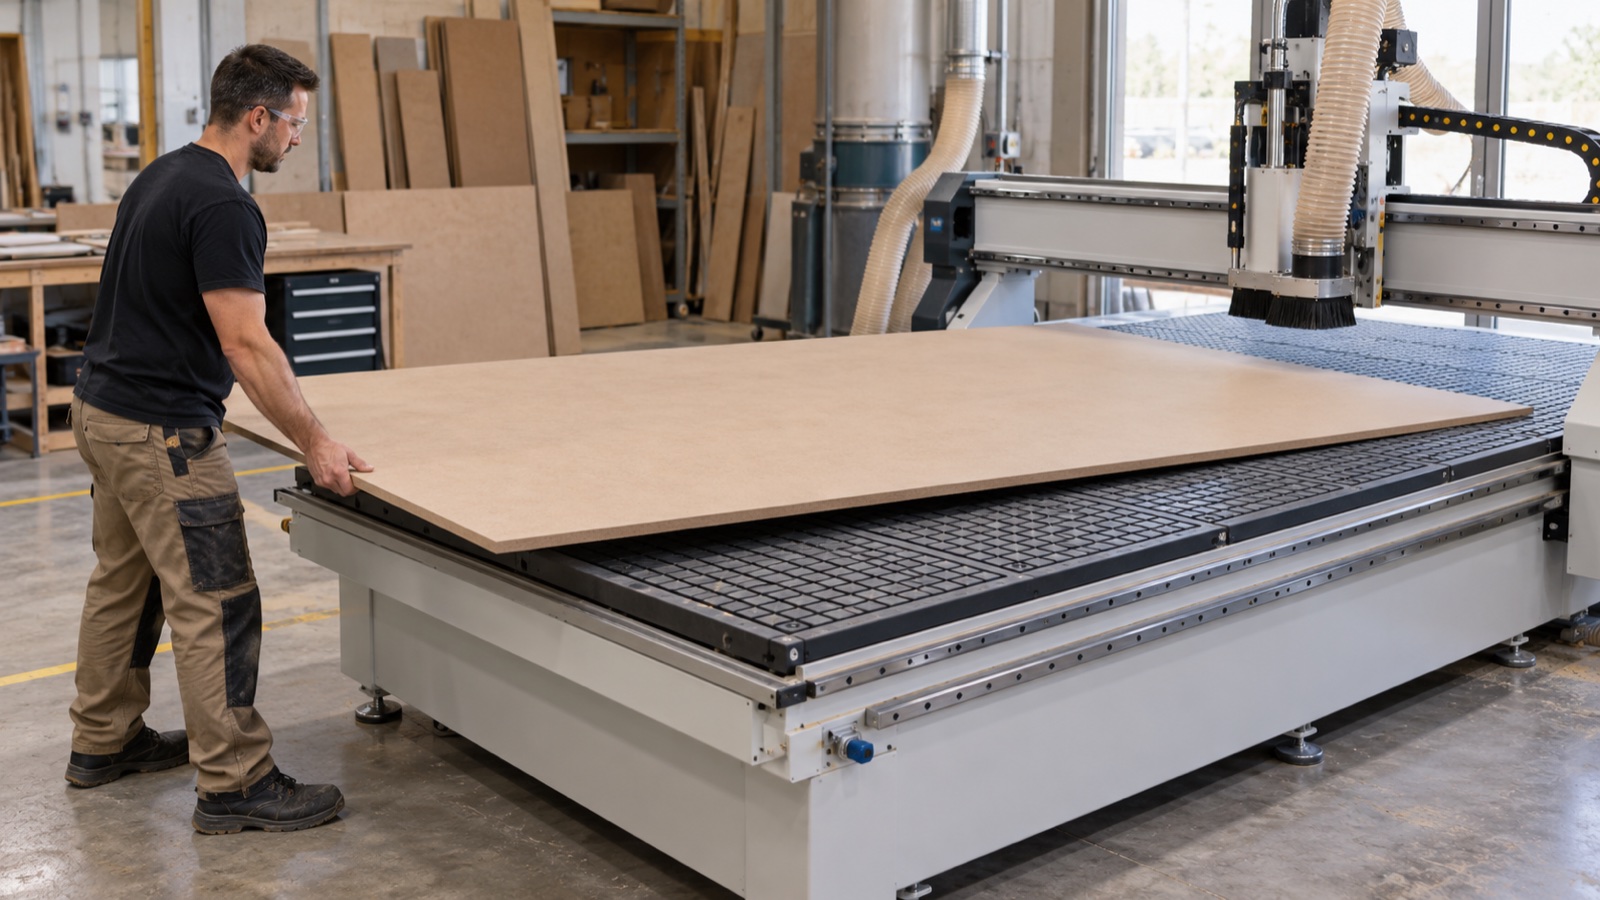
Полный лист удобно прижимать вакуумом, но после выборки площадь герметичного контакта уменьшается. Маленькие детали могут сдвигаться.
Уточните число зон, тип насоса, поверхность жертвенного стола, уплотнение и стратегию перемычек. Проверьте свой раскрой.
Стабильная фиксация позволяет держать подачу и не останавливать программу из-за смещённой заготовки.
Перед серией отфрезеруйте жертвенный стол, проверьте утечки и сохраните рабочую схему зон.
Сравнивайте решения по разделу «Вакуумный стол и малые детали» на одной заготовке и одной программе. Если одновременно изменить фрезу, крепление и подачу, определить причину результата уже не получится.
Шпиндель и инструмент
Для раскроя важны не только киловатты, но и обороты под выбранную фрезу, патрон, биение, охлаждение и непрерывный режим.
Сопоставьте толщину ЛДСП, МДФ или фанеры, глубину прохода, диаметр фрезы и требуемое время листа.
Неподходящий инструмент повышает нагрев, сколы и нагрузку. Правильная компрессионная фреза часто влияет на кромку сильнее, чем лишняя мощность.
Попросите технологическую карту на ваш материал и заложите расход инструмента в себестоимость.
Проверку «Шпиндель и инструмент» проводите после выхода станка в рабочий режим. Один короткий проход показывает возможность обработки, а повтор нескольких деталей — пригодность решения для серии.
Аспирация и чистота
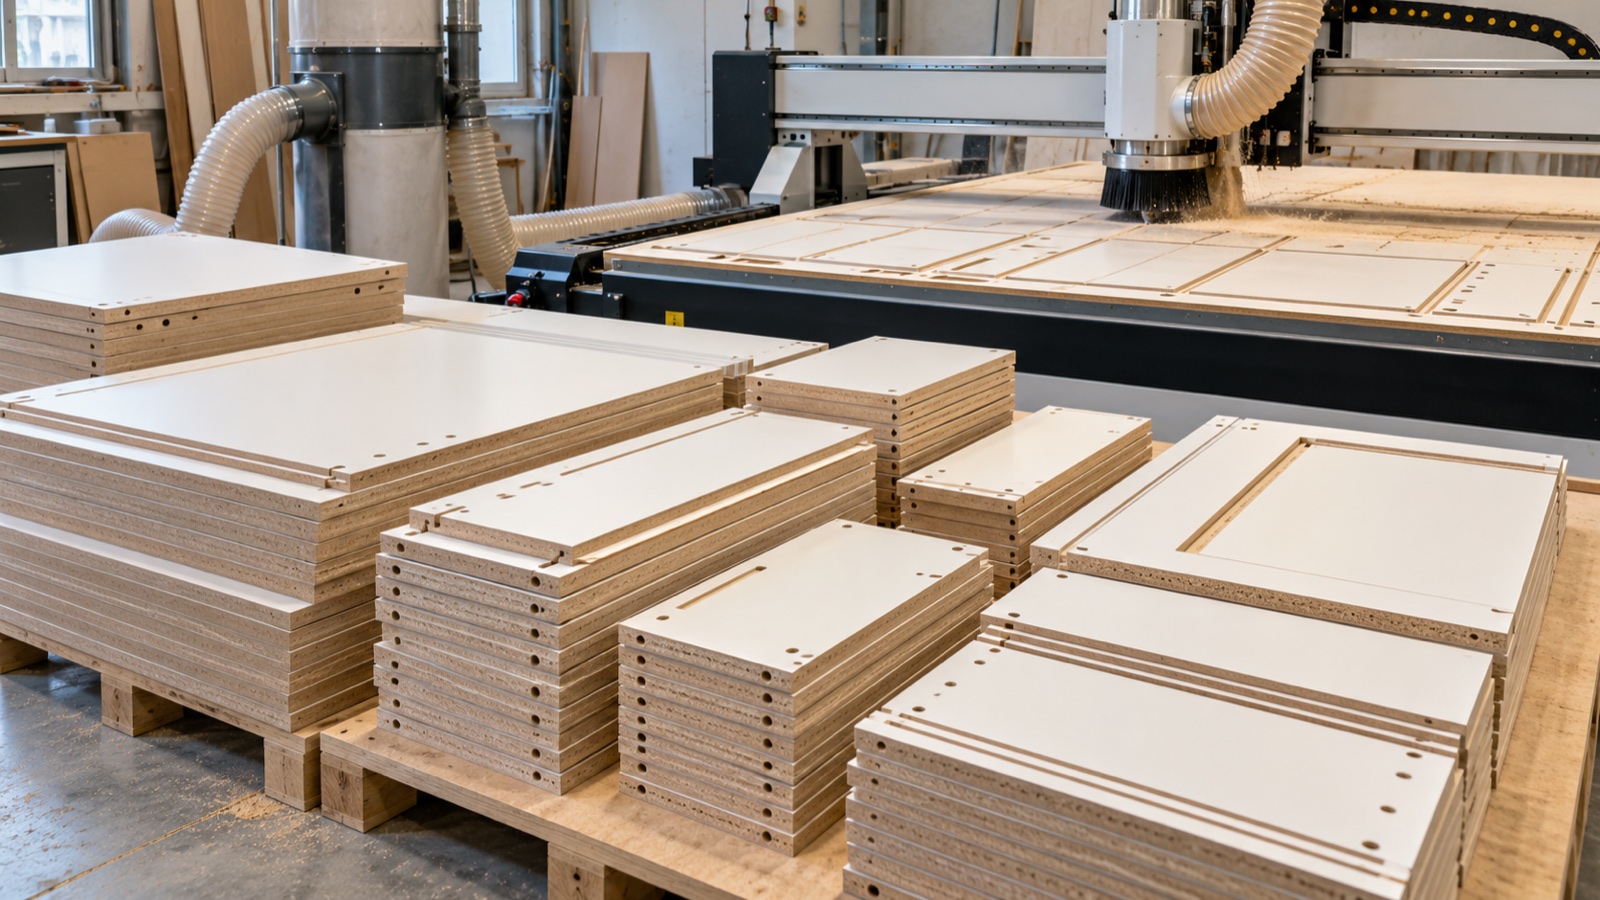
Пыль на столе ухудшает вакуум, нагревает инструмент и переходит на следующие операции. Для мебельного потока аспирация — часть производительности.
Оцените диаметр патрубка, расход воздуха, раскрытие щётки, трассу воздуховода и обслуживание фильтра.
Хороший отвод стружки уменьшает остановки на уборку и помогает оператору быстрее снимать детали.
Проверяйте аспирацию на полном резе, а не по холостому потоку у патрубка.
Оцените «Аспирация и чистота» глазами оператора: сколько времени занимает подготовка, что приходится регулировать и где возможна ошибка. Эти минуты входят в себестоимость каждой партии.
Программа и выпуск
Станок простаивает, если карты раскроя готовятся дольше обработки или задания приходят с ошибками.
Согласуйте форматы файлов, постпроцессор, библиотеку инструмента, нумерацию деталей и передачу данных в сборку.
Связанный процесс снижает ошибки комплектации и делает срок заказа предсказуемым.
До покупки пройдите весь путь одного заказа: чертёж, раскладка, рез, маркировка, кромка и сборка.
Сохраните для пункта «Программа и выпуск» файл, фотографию образца, фактический режим и измерения. Такая карта поможет повторить результат после смены инструмента, материала или сотрудника.
До заказа станка возьмите одну реальную карту раскроя и разложите по минутам весь цикл: получение файла, подготовку управляющей программы, загрузку листа, вакуумирование, обработку, маркировку и снятие деталей. Рядом запишите, кто выполняет каждый этап и где возникает очередь. Затем повторите расчёт для малого заказа с большим числом разных деталей. Такой хронометраж показывает требования к зонам вакуума, программам, маркировке и организации разгрузки точнее, чем паспортная скорость. В коммерческом предложении стоит отдельно закрепить результат тестового листа, состав пусковых работ, перечень инструмента и границы комплектации.
Сравнение по производственной задаче
Таблица помогает быстро сузить выбор, но не заменяет тест. Один и тот же узел ведёт себя по-разному при другой массе портала, фрезе, материале, креплении и продолжительности программы.
| Условие | Рабочий ориентир | Что проверить |
|---|---|---|
| Корпусная мебель | Полный лист и вакуумные зоны | Скорость потока и маркировка |
| Фасады МДФ | Жёсткость, шпиндель, аспирация | Поверхность и стабильная глубина |
| Фанера | Компрессионная фреза и фиксация | Чистая кромка |
| Мелкие детали | Перемычки и стратегия раскладки | Удержание после выборки |
| Смешанное производство | Быстрая переналадка | Библиотека режимов |
Практический пример
Цех выпускает кухни партиями по несколько заказов в неделю. Главный резерв находится не в максимальной подаче, а в подготовке карт и разгрузке. После разметки тележек, вакуумных зон и маркировки один оператор ведёт лист от программы до комплекта без повторного поиска деталей.
Ошибки, которые искажают выбор
- Покупать индекс 1325 без проверки реального поля
- Не считать место для загрузки листа
- Выбирать насос без теста мелких деталей
- Экономить на аспирации
- Не согласовать постпроцессор до поставки
Попросите обработать вашу типовую деталь
Передайте файл, материал, размер, критичные допуски, требования к кромке и плановый объём. Получите режим, время цикла и образец. Сравнивайте решения только после одинакового теста. Для серийной работы дополнительно оцените повторяемость нескольких деталей, удобство загрузки, обслуживание и доступность расходников.
Подходящие модели STEEPLINE
Ниже — отправные точки для сравнения, а не автоматический ответ. Комплектацию уточняют по материалу, детали, режиму загрузки и помещению.
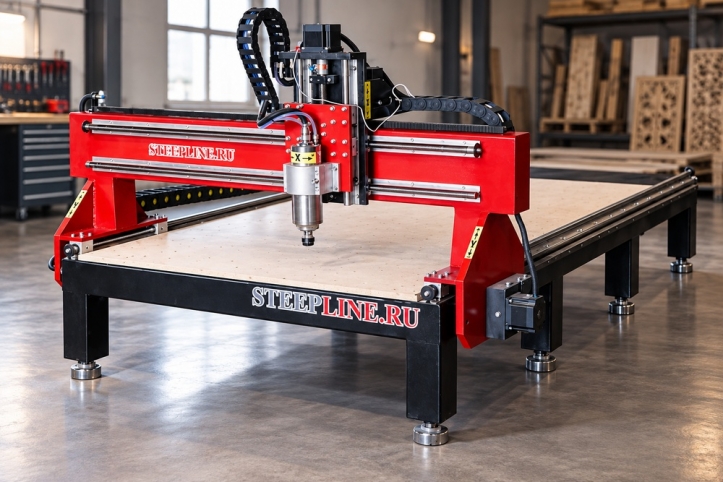
BIGSTOL 1325
Формат полного листа 1250×2500 мм для мебели и раскроя.
от 500 000 ₽Открыть карточку
STEEPLINE PRO 2500×1600
Промышленное поле для листовых материалов и стабильной серии.
от 650 000 ₽Открыть карточку
STEEPLINE PRO 3000×1500
Крупноформатная модель для мебельного и рекламного производства.
от 700 000 ₽Открыть карточкуЧастые вопросы
Что означает 1325?
Обычно поле около 1300×2500 мм. Точные размеры и допустимую зону уточняют в паспорте модели.
Какой шпиндель нужен для мебели?
Зависит от материала, инструмента и производительности. Выбор подтверждают тестом на типовом листе.
Нужен ли вакуум?
Для регулярного раскроя полного листа он резко ускоряет фиксацию. Для единичных работ возможны механические прижимы.
Можно ли делать фасады и раскрой на одном станке?
Да, если жёсткость, ход по Z, шпиндель и аспирация подходят обоим процессам.
Что прислать для расчёта?
Карту раскроя, материалы, толщины, месячный объём, план помещения и требования к кромке.
Получите комплектацию без случайных опций
Сообщите материал, размеры, операции, объём партии и город доставки. Специалист проверит рабочее поле, раму, направляющие, привод, шпиндель, фиксацию и инфраструктуру, затем предложит подходящие модели и актуальную стоимость.
- По файлу или образцу
- С тестом типовой детали
- С расчётом комплектации


