Станок ЧПУ для пластика: ПВХ, акрил, капролон и композиты
Как выбрать фрезерный станок ЧПУ для пластика: ПВХ, акрил, ПЭ, ПП, ПОМ, капролон, рабочее поле, фреза, стружка, охлаждение и крепление.
Под словом «пластик» скрываются материалы с разным поведением. Вспененный ПВХ легко режется, акрил чувствителен к теплу и трещинам, полиэтилен образует длинную стружку, а ПОМ и капролон предъявляют свои требования к отводу тепла и размеру. Поэтому универсальная настройка для пластика не существует.
Окончательный выбор делают по чертежу, материалу, плановой партии и условиям помещения.
Разделите листовые и инженерные пластики
Листовой рекламный пластик обычно требует большого поля, быстрой раскладки и удержания тонкой детали. Инженерный пластик чаще приходит плитой или бруском; здесь важнее жёсткое крепление, размер, карманы и качество поверхности. Один цех может делать оба типа, но тестировать их нужно раздельно.
Соберите перечень материалов с торговой маркой и толщиной. Формулировка «акрил 5 мм» недостаточна: литой и экструзионный лист ведут себя по-разному, а наполненный инженерный пластик может быть заметно абразивнее.
Главный враг — накопленное тепло
При слишком высоких оборотах и малой подаче режущая кромка трёт материал. Стружка размягчается, налипает на фрезу и снова попадает в рез. Результат — оплавленная кромка, изменённый размер и поломка инструмента. Решение ищут через достаточную толщину стружки, острую геометрию и её быстрый отвод.
Обдув помогает очистить зону, но не исправляет тупую фрезу или неверный режим. Жидкостное охлаждение применяют только совместимо с материалом, станком, электрикой и последующей операцией. Для прозрачной детали важно заранее согласовать, нужна ли после фрезеровки полировка.
Однозубая фреза и свободный канал
Для многих пластиков применяют однозубую фрезу: крупный канал лучше выводит стружку и снижает повторное резание. Диаметр и длину рабочей части выбирают по толщине и жёсткости. Слишком длинный тонкий инструмент легче отклоняется и оставляет конусность.
Не копируйте режим из случайного ролика. Начинайте с рекомендаций производителя инструмента, затем оценивайте стружку, звук, нагрев и размер. Сохраните рабочую карту именно для этой марки материала.
Крепление без деформации
Тонкий лист нужно удержать по площади, а мягкую заготовку нельзя пережать точечной струбциной. Деформация во время обработки вернётся после снятия и изменит размер детали. Для вакуума важны герметичность и площадь, для механических губок — форма и распределение усилия.
Мелкие элементы оставляют на перемычках или используют оснастку. При сквозном контуре учитывают, куда уйдёт стружка и не поднимется ли деталь на последнем миллиметре траектории.
Точность оценивают после охлаждения
Пластик расширяется от температуры. Деталь, измеренная сразу после долгой обработки, может изменить размер после остывания. Для точных посадок задают стабильные условия, оставляют припуск и выполняют чистовой проход.
В серийной работе измеряют первую деталь, деталь в середине партии и последнюю. Это показывает нагрев инструмента, изменение крепления и износ. Так корректировка строится на данных, а не на впечатлении оператора.
Как сопоставить задачу и формат станка
| Задача или материал | Тип обработки | Главный критерий |
|---|---|---|
| Вспененный ПВХ | Лёгкий лист, реклама | Чистая стружка, фиксация тонкого листа |
| Акрил | Прозрачные и световые детали | Нагрев, сколы, финиш кромки |
| ПЭ/ПП | Технические детали | Длинная стружка, деформация |
| ПОМ/капролон | Точные элементы и оснастка | Размер после охлаждения, чистовой проход |
Таблица помогает сформировать короткий список, но не заменяет пробную обработку. Перед договором передайте поставщику чертёж, материал и критерий качества: размер, кромку, время цикла или внешний вид поверхности. В коммерческом предложении должны быть зафиксированы поле, шпиндель, стол, управление, удаление отходов, пусконаладка и обучение.
Пример решения без лишней комплектации
Цех получил серию акриловых деталей и поднял обороты, чтобы ускорить выпуск. Кромка начала плавиться, а оператор тратил больше времени на очистку, чем экономил на резании. После перехода на острую однозубую фрезу, увеличения подачи и направленного обдува цикл стал предсказуемым. Выигрыш пришёл не от максимальной скорости, а от отказа от ручной доводки.
Что подготовить для точного подбора
- 1. Точная марка и толщина пластика
- 2. Размер листа или заготовки
- 3. Допуск и требования к внешнему виду
- 4. Контур, карманы, отверстия и глубина
- 5. Способ отвода стружки и тепла
- 6. Измерение после стабилизации температуры
Ошибки, которые увеличивают срок окупаемости
Полезно сравнивать не базовые цены, а полный запуск: станок, доставка, разгрузка, инструмент, аспирация или охлаждение, компьютер и программы, оснастка, обучение и резерв на первые тесты. Более дешёвая конфигурация может оказаться дороже, если каждый заказ требует долгой ручной доводки. И наоборот, самая крупная модель не окупится без задач, использующих её поле и производительность.
Подходящие серии и модели STEEPLINE
Ниже — отправные точки для сравнения. Они не заменяют инженерный расчёт: одна и та же модель комплектуется под материал и нагрузку. Откройте карточки, сопоставьте поле и пришлите типовую деталь для проверки.
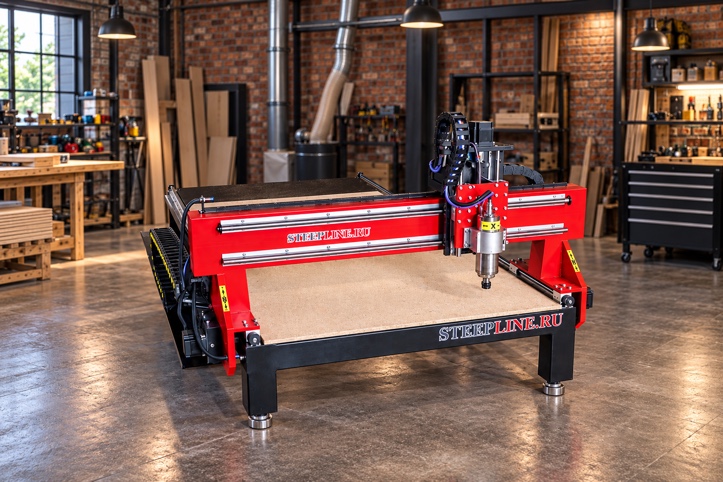 BIGSTOL 1000×1000Квадратное поле для декора, оснастки и серийных деталей.Смотреть в каталоге
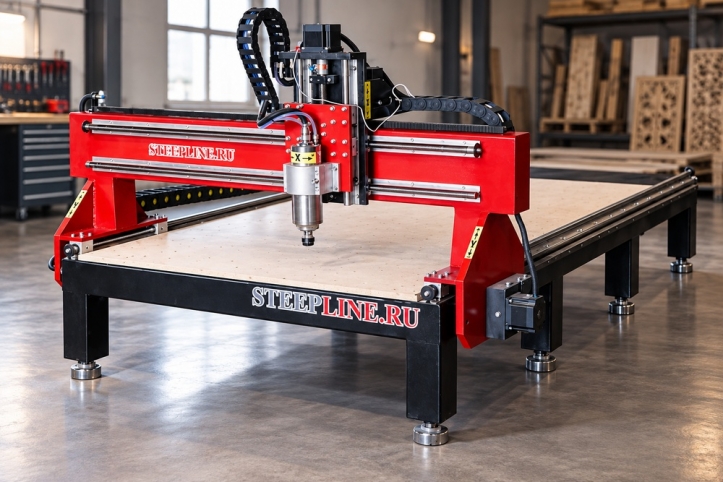 BIGSTOL 1325Формат полного листа для мебели, рекламы и раскроя листовых материалов.Смотреть в каталоге
 STEEPLINE PRO 2500×1600Промышленное поле для листовых материалов и регулярной загрузки.Смотреть в каталоге
 STEEPLINE PRO 3000×2000Увеличенное поле для крупного раскроя, оснастки и производственных деталей.Смотреть в каталоге
Получите комплектацию без случайных опций
Сообщите материал, размер заготовки, операции, количество изделий и город доставки. Специалист проверит рабочее поле, крепление, шпиндель и инфраструктуру, затем предложит подходящие модели и актуальную стоимость.
Частые вопросы
Можно ли одним ЧПУ обрабатывать ПВХ и капролон?
Можно при подходящей конструкции и диапазоне режимов, но инструмент, крепление и технология будут разными.
Как избежать плавления акрила?
Используйте острый подходящий инструмент, достаточную подачу и эффективный отвод стружки. Режим подтверждают пробой на конкретном листе.
Нужна ли СОЖ для пластика?
Не всегда. Часто достаточно правильной стружки и обдува. Применимость жидкости проверяют по материалу, станку и требованиям к детали.


