Раскрой и фрезеровка фанеры на ЧПУ: фрезы, режимы и серийное производство
Технология раскроя фанеры на ЧПУ: фиксация листа, фреза, режим, карта раскроя и контроль серии.
Технология раскроя фанеры на ЧПУ: фиксация листа, фреза, режим, карта раскроя и контроль серии.
Обновлено 03.11.2026. Технический редактор — инженерная редакция STEEPLINE.
Характеристики рассматривают вместе: материал, размеры, инструмент, крепление, режим и плановую загрузку.
Сорт и толщина фанеры
Для пункта «Сорт и толщина фанеры» сначала фиксируют исходную задачу, материал, размеры и требуемый результат. В теме «Раскрой и фрезеровка фанеры на ЧПУ: фрезы, режимы и серийное производство» решение проверяют на типовой детали: сравнивают измеримый результат, удобство подготовки, повторяемость и ограничения, а затем сохраняют подтверждённые параметры в технологической карте.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Размер листа и рабочее поле
Размер выбирают по исходной заготовке, зонам крепления, вылету инструмента и безопасному выходу за контур. Чистовой размер детали без припуска и прижимов занижает требуемую рабочую зону и может сделать операцию невозможной.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Плоскостность материала
Для пункта «Плоскостность материала» сначала фиксируют исходную задачу, материал, размеры и требуемый результат. В теме «Раскрой и фрезеровка фанеры на ЧПУ: фрезы, режимы и серийное производство» решение проверяют на типовой детали: сравнивают измеримый результат, удобство подготовки, повторяемость и ограничения, а затем сохраняют подтверждённые параметры в технологической карте.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Вакуумная и механическая фиксация
Крепление должно удерживать заготовку при максимальной силе резания и не попадать в траекторию. Перед обработкой выполняют пробное перемещение без резания, проверяют опоры и прижимы, а для серии фиксируют повторяемую схему базирования.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Выбор фрезы
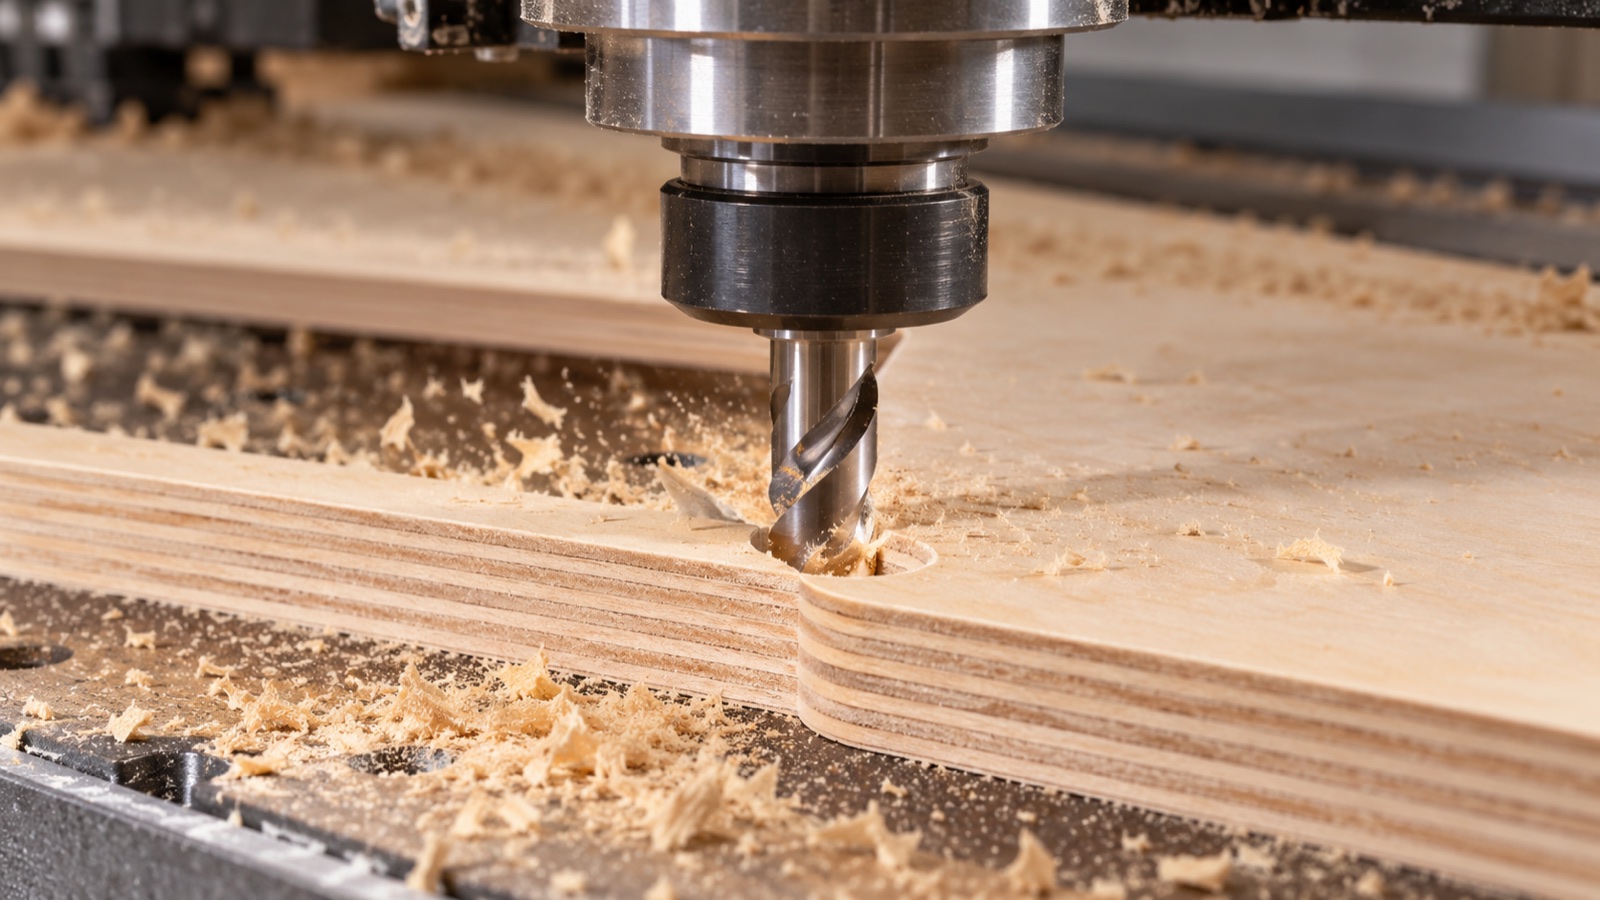
Инструмент подбирают по материалу, операции и требуемой поверхности. Проверяют диаметр хвостовика, рабочую длину, геометрию, направление отвода стружки и состояние режущей кромки; чрезмерный вылет повышает вибрацию и риск поломки.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Направление резания
Для пункта «Направление резания» сначала фиксируют исходную задачу, материал, размеры и требуемый результат. В теме «Раскрой и фрезеровка фанеры на ЧПУ: фрезы, режимы и серийное производство» решение проверяют на типовой детали: сравнивают измеримый результат, удобство подготовки, повторяемость и ограничения, а затем сохраняют подтверждённые параметры в технологической карте.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Обороты и подача
Режим назначают от диаметра и числа зубьев фрезы, материала и жёсткости системы. Начинают с консервативного значения, контролируют звук, стружку, нагрев и качество кромки, затем меняют только один параметр за раз и записывают результат.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Глубина прохода
Режим назначают от диаметра и числа зубьев фрезы, материала и жёсткости системы. Начинают с консервативного значения, контролируют звук, стружку, нагрев и качество кромки, затем меняют только один параметр за раз и записывают результат.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Вход и выход инструмента
Размер выбирают по исходной заготовке, зонам крепления, вылету инструмента и безопасному выходу за контур. Чистовой размер детали без припуска и прижимов занижает требуемую рабочую зону и может сделать операцию невозможной.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Карта раскроя
Для пункта «Карта раскроя» сначала фиксируют исходную задачу, материал, размеры и требуемый результат. В теме «Раскрой и фрезеровка фанеры на ЧПУ: фрезы, режимы и серийное производство» решение проверяют на типовой детали: сравнивают измеримый результат, удобство подготовки, повторяемость и ограничения, а затем сохраняют подтверждённые параметры в технологической карте.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Перемычки и удержание деталей
Для пункта «Перемычки и удержание деталей» сначала фиксируют исходную задачу, материал, размеры и требуемый результат. В теме «Раскрой и фрезеровка фанеры на ЧПУ: фрезы, режимы и серийное производство» решение проверяют на типовой детали: сравнивают измеримый результат, удобство подготовки, повторяемость и ограничения, а затем сохраняют подтверждённые параметры в технологической карте.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Снижение отходов
Размер выбирают по исходной заготовке, зонам крепления, вылету инструмента и безопасному выходу за контур. Чистовой размер детали без припуска и прижимов занижает требуемую рабочую зону и может сделать операцию невозможной.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Серийность и повторяемость
Контроль строят по измеримым признакам: размеру, геометрии, качеству кромки, времени цикла и повторяемости нескольких деталей. Если результат ухудшается, фиксируют момент изменения и проверяют инструмент, крепление, механику и режим по отдельности.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Расчёт времени
В расчёт включают оборудование, инструмент, оснастку, подготовку файлов, материал, машинное время, ручную доводку, брак, обслуживание и доставку. Результат показывают вместе с исходными допущениями; это сценарий планирования, а не гарантия дохода или окупаемости.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Контроль качества
Совместимость подтверждают по напряжению, току, интерфейсу, распиновке и возможностям контроллера. Похожий разъём или одинаковое название не являются доказательством: нужны паспорт узла, схема подключения и проверка специалистом.
До заказа подготовьте фотографии, маркировку, размеры и описание текущего процесса. Если параметр неизвестен, его нельзя заменять предположением: инженер должен проверить данные и объяснить, как они влияют на совместимость, качество и стоимость решения.
Сверьте решение на вашей детали
Пришлите чертёж или фотографию, материал, размеры и плановый объём. Специалист проверит ограничения, предложит совместимую конфигурацию и укажет, какие параметры нужно подтвердить пробой.
Частые вопросы
Можно ли выбрать решение только по цене?
Цена сравнима только при одинаковой задаче, комплектации и условиях проверки. Сначала исключают несовместимые варианты.
Какие данные отправить специалисту?
Материал, максимальные размеры, чертёж или фотографию, требуемое качество, объём партии, имеющееся оборудование и город доставки.
Нужна ли пробная обработка?
Для ответственной или серийной задачи проба на типовой детали лучше всего показывает режим, качество и фактическое время цикла.


